行业资讯
铸件的石墨漂浮缺陷是什么?该怎么处理?
2025-05-26
了解详细
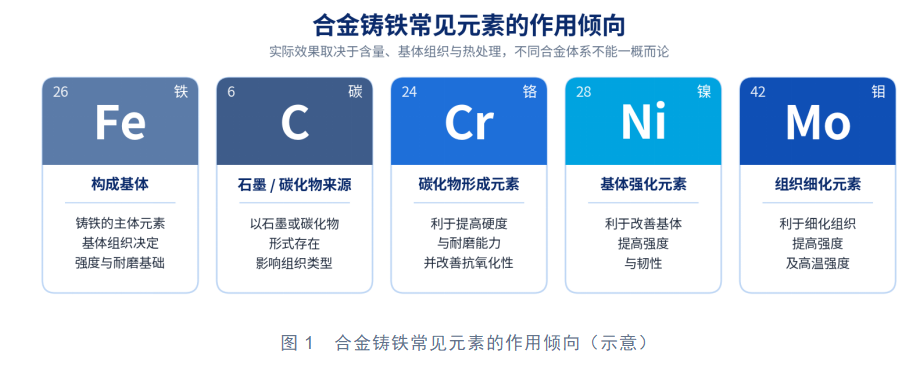
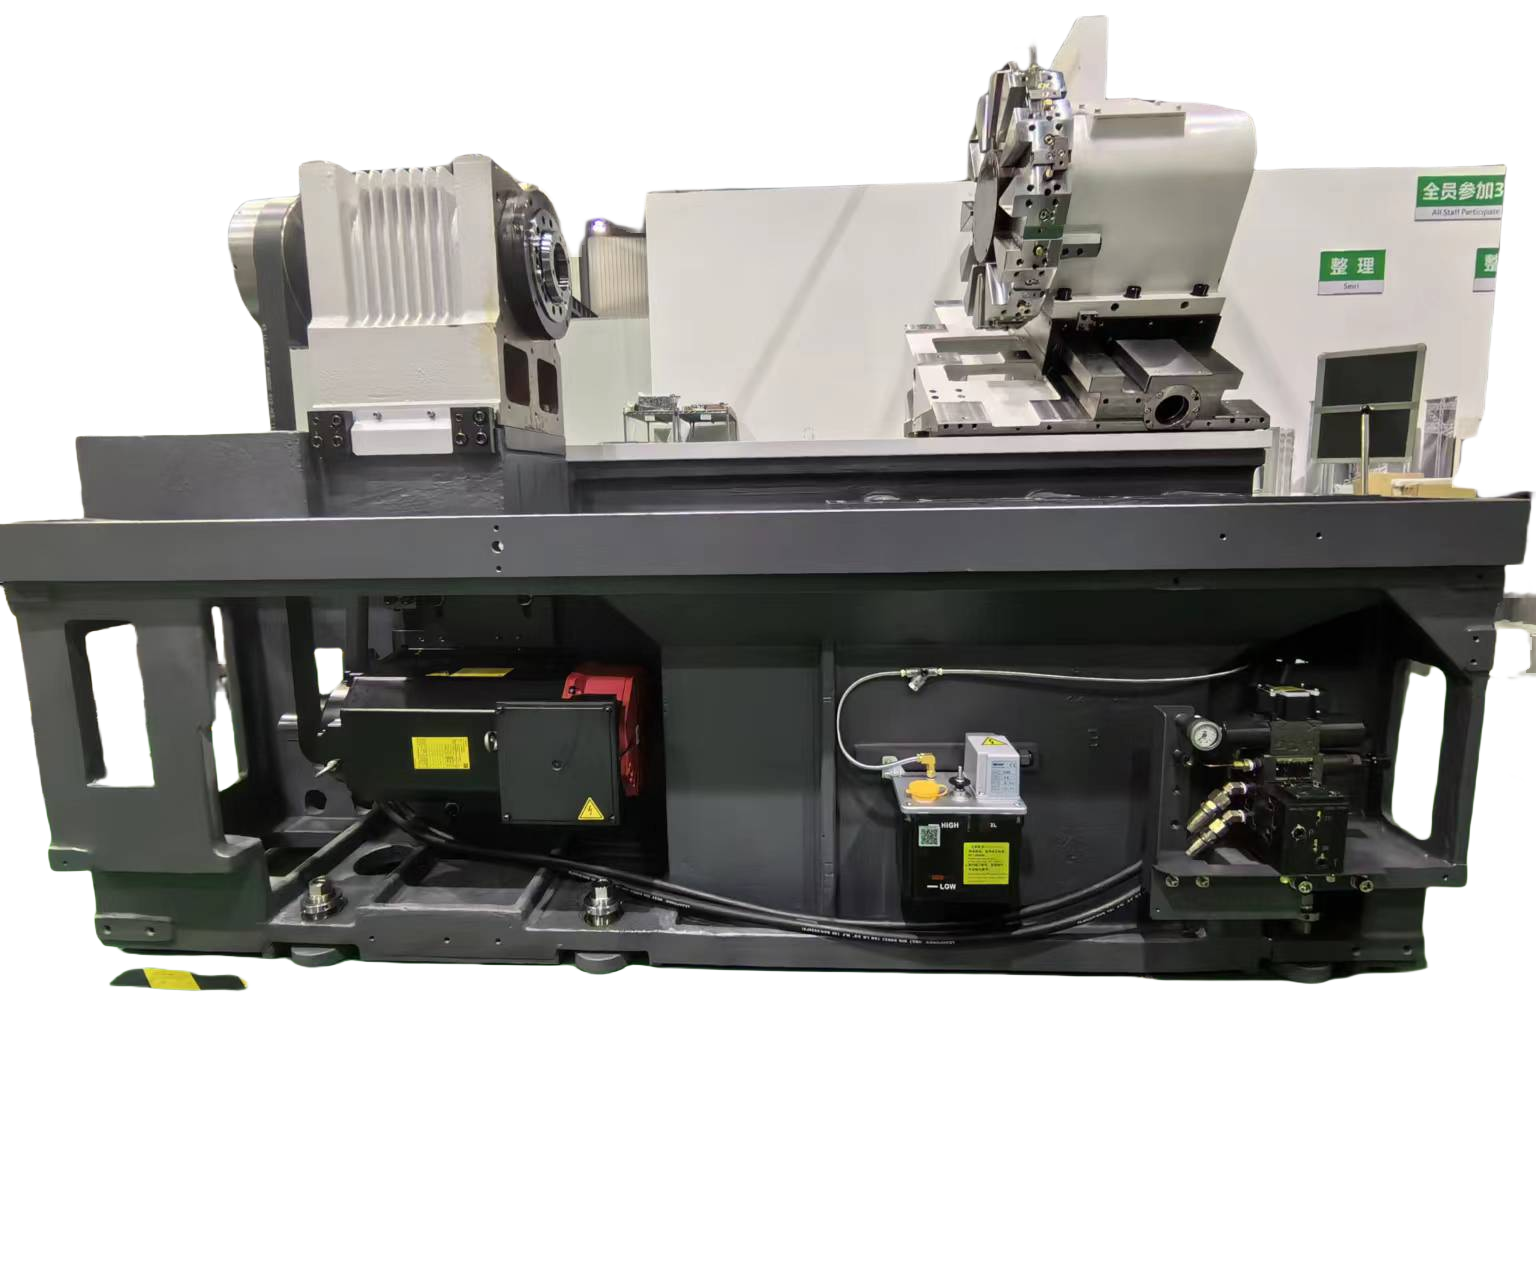
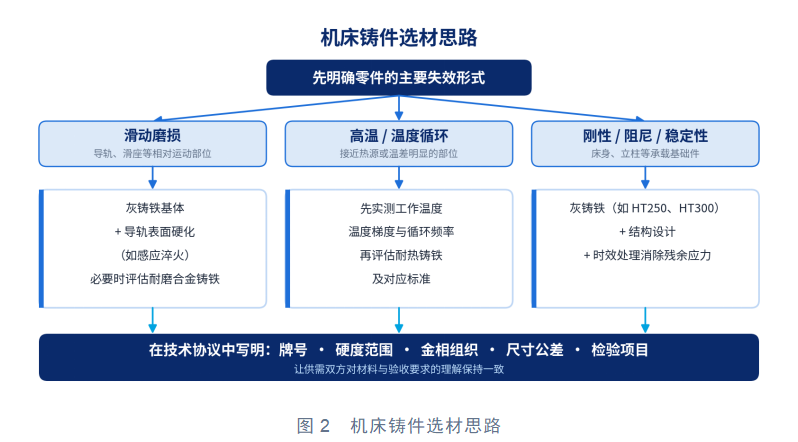
判断机床铸件要不要用合金铸铁,先要弄清零件的主要失效形式,再按下表对号入座:
主要失效形式 | 重点评估的性能 | 常见对应思路 |
导轨滑动磨损 | 工作表面硬度、耐磨性、配对材料与润滑条件 | 灰铸铁基体 + 表面硬化,或经工况验证的耐磨合金铸铁 |
持续高温或温度循环 | 高温组织稳定性、强度保持、热疲劳 | 先实测温度工况,再评估耐热铸铁 |
承担设备载荷 | 刚性、阻尼、尺寸稳定性、残余应力 | 灰铸铁 + 结构设计 + 时效处理 |
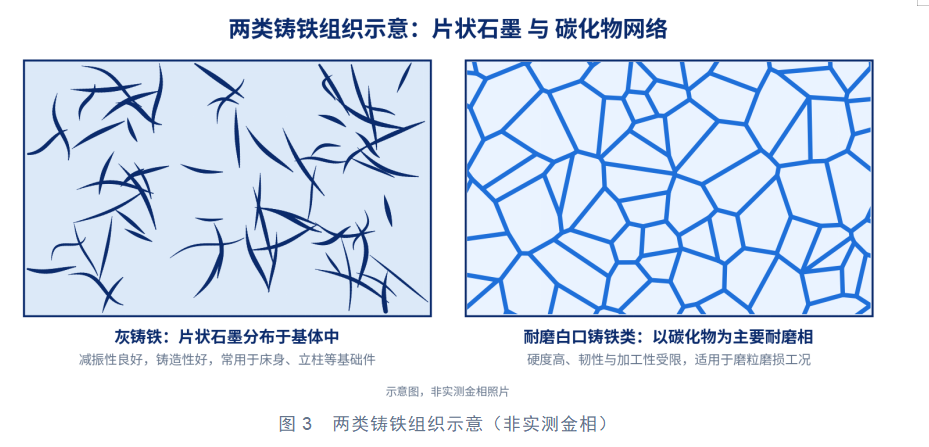
耐磨合金铸铁适用于磨粒磨损明显、需要较高硬度的特定工况。ASTM A532/A532M《Standard Specification for Abrasion-Resistant Cast Irons》所涵盖的,是一类经合金化的白口铸铁,用于矿山、研磨、土方作业及制造业中的耐磨部位,国内相关标准有 GB/T 8263《抗磨白口铸铁件》。这类材料以碳化物为主要耐磨相,硬度高,但韧性较低,切削加工也比灰铸铁困难。
这里要分清一点:该标准并非机床导轨专用标准。常见的机床导轨耐磨方案,多以灰铸铁为基础,通过孕育处理、适度合金化或导轨面淬火来提高耐磨性,片状石墨还有利于储存润滑油、减轻摩擦。是否采用整体耐磨合金材料,要结合摩擦副、润滑条件、接触压力和加工要求来判断。
对于机床导轨等存在相对滑动的部位,可以在下面几种方案之间比较:
方案 | 适用情形 | 需要评估 |
普通灰铸铁 | 多数机床基础结构件,铸造性与减振性良好 | 导轨面耐磨要求较高时,需配合表面处理 |
局部表面硬化 | 提高导轨表面耐磨性,如感应淬火,无需整件采用高合金材料 | 淬硬层深度、变形量与后续精加工余量 |
耐磨合金铸铁 | 经工况验证、确实需要更高耐磨性能的零件 | 脆性、加工难度与制造成本 |
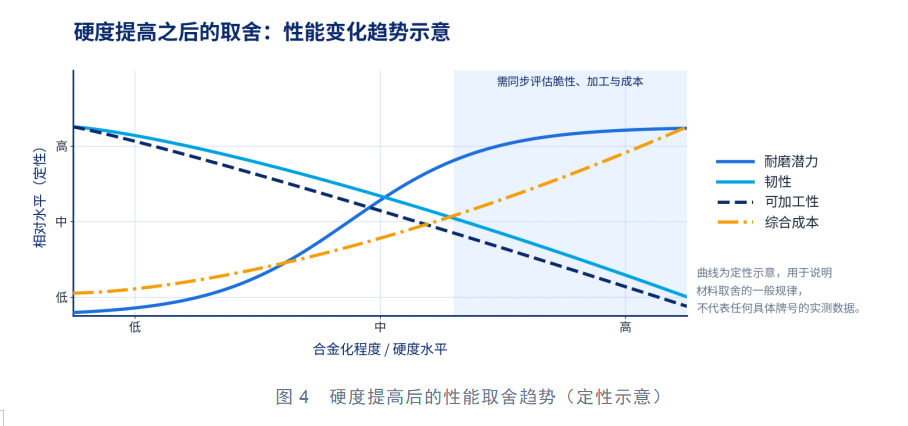
材料硬度提高后,韧性和可加工性通常随之下降,成本则上升(见图4)。耐磨设计并不等于整件材料越硬越好,工作表面、基体和配合件要作为一个系统来评估。对于需要兼顾强度、韧性与耐磨性的零件,也可以了解球墨铸铁、奥贝球铁(ADI)等方案。
在机床设备中,若某个部件持续靠近热源,或要承受明显的温度变化,应先测出实际工作温度、温度梯度和热循环频率,再确定材料方案。普通床身、立柱和滑座出现的尺寸变化,多来自主轴发热、环境温差或切削热,未必要靠耐热合金铸铁来解决。更合理的顺序是先分析热源、结构布局、冷却条件和温度补偿需求,再判断是否有必要调整材料或热处理方案;机床热效应的测定方法可参考 GB/T 17421.3《机床检验通则 第3部分:热效应的确定》。
评估项目 | 潜在优势 | 需要关注的局限 |
耐磨性 | 特定成分及组织有助于提高抗磨损能力 | 需匹配实际磨损形式及配对材料 |
耐热性 | 合适的合金体系可改善特定高温性能 | 不能只凭材料名称确定允许使用温度 |
硬度 | 可通过成分和热处理调整 | 硬度提高可能伴随韧性下降或加工难度增加 |
铸造成形 | 可按零件结构设计铸造方案 | 厚薄差、冷却条件及组织均匀性仍需管理 |
综合成本 | 特定工况下可能减少后续维护需求 | 材料、熔炼、热处理及加工成本可能增加 |
采购或开发机床铸件时,建议按下面四个方面做技术评审:
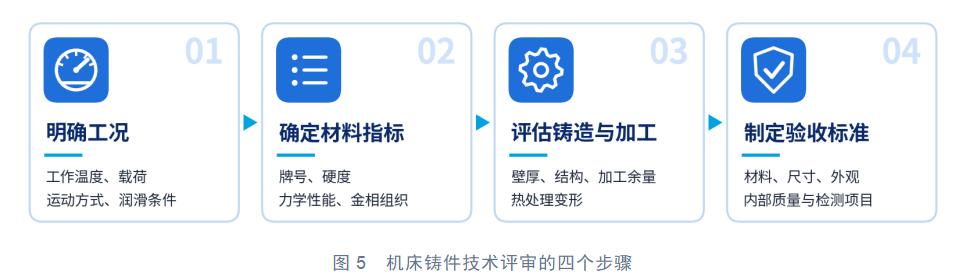
步骤 | 评审内容 |
01 明确工况 | 提供工作温度、载荷、运动方式、润滑条件及预期使用要求。 |
02 确定材料指标 | 明确牌号、硬度、力学性能、金相组织和适用标准,避免只写“高耐磨”“耐高温”这类笼统要求。 |
03 评估铸造与加工 | 结合铸件尺寸、壁厚、结构复杂程度和加工余量,评估铸造缺陷隐患、热处理变形与后续加工难度。 |
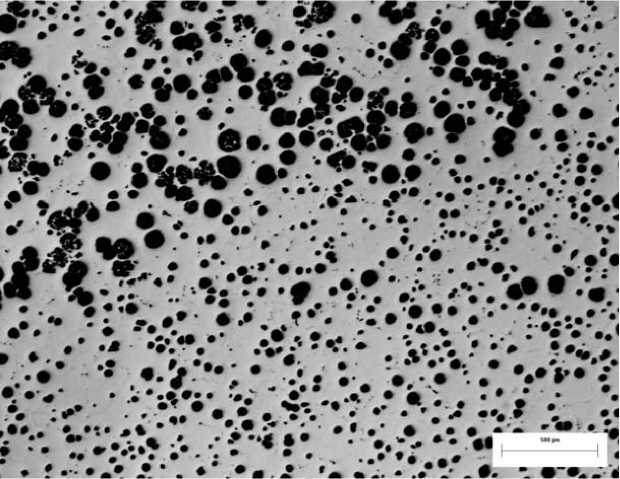
04 制定验收标准 | 在图纸或技术协议中约定材料、尺寸、外观、内部质量和必要的检测项目,灰铸铁的金相组织可参照 GB/T 7216-2023《灰铸铁金相检验》,使供需双方对验收要求的理解一致。 |
对于大型床身、立柱及其他承载结构件,材料选型要与结构设计、时效处理、加工基准和装配要求一起评审。
机床铸件除了要满足材料指标,还需要铸造工艺、尺寸管理、质量检验和交付流程相互配合。凯仕铁金属科技(江苏)有限公司专注于工业铸件、铸铁件及定制化铸造解决方案,产品应用于机床、汽车、电梯、农机、动力设备等装备制造领域。企业具有60余年的铸造积淀,设有运营中心及海安、常州、宁国三家铸造工厂,布局树脂砂与覆膜砂工艺,可结合产品结构、材质要求和生产需求做工艺评审。
开发床身、立柱、滑座或其他机床铸件? 欢迎提交零件图纸、材质要求、关键尺寸和预计年需求量,凯仕铁将据此评估工艺适配性与项目实施条件。 零件图纸 材质要求 关键尺寸 预计年需求量 |
Q1 机床铸件必须使用合金铸铁吗?
不必。许多床身、立柱和滑座采用灰铸铁,就能满足刚性与减振要求。只有当耐磨、耐热或其他性能要求超出常规材料方案时,才需要进一步评估合金铸铁。
Q2 耐磨合金铸铁适合机床导轨吗?
要结合导轨结构、摩擦副、润滑条件和接触载荷判断。ASTM A532 所涵盖的耐磨白口铸铁硬度高、加工难,通常不直接用作整体导轨材料;不少机床导轨通过灰铸铁表面硬化即可满足耐磨需求,不能只凭材料硬度做决定。
Q3 耐热铸铁能解决机床热变形问题吗?
不能只靠更换材料来解决。机床热变形还与热源、温度分布、结构设计和冷却条件有关,应先分析实际温度场,再确定材料和热管理方案。
Q4 机床铸件如何选择合适的材料牌号?
结合零件功能、载荷、硬度、强度、减振要求和加工条件确定,并在技术协议中写明牌号与验收指标。铸件的尺寸或名称,不能直接决定材料。
Q5 采购机床铸件时应向供应商提供哪些资料?
建议提供零件图纸、材质及性能要求、关键尺寸公差、加工范围、使用工况、检验要求和预计年需求量,方便供应商开展工艺评审与报价。
相关推荐 RELATED
→ 机床铸件采购指南 从图纸评审到验收的要点 | 供应商评估的五个维度 |
工艺、检验与交付配套 | → 机床铸件二次时效 残余应力与尺寸稳定性 |
→ 机床铸件气孔 成因与排查方向 | → 机床铸件裂纹 热裂、冷裂的区别与预防 |
平台信息提交-隐私协议
· 隐私政策
暂无内容